

ხშირად დასმული კითხვები
ხშირად დასმული კითხვები
სამფაზიანი ასინქრონული ძრავების გაუმართაობა ზოგადად შეიძლება დაიყოს ორ ნაწილად: ელექტრული გაუმართაობა და მექანიკური გაუმართაობა.
მექანიკურ გაუმართაობებს მიეკუთვნება: არასწორად ზომის ან დაზიანებული საკისრები, საკისრების სახელოები, ზეთის თავსახურები, ბოლო თავსახურები, ვენტილატორები, საყრდენები და სხვა ნაწილები, ასევე ლილვის ნაწილების ცვეთა. ელექტრული გაუმართაობები ძირითადად მოიცავს: სტატორისა და როტორის გრილების გატეხვას, ბრუნვებს (ფაზას), მიწასთან დაკავშირებას და ა.შ.
სტატორი და როტორი დამზადებულია ურთიერთიზოლირებული სილიციუმის ფოლადის ფურცლებისგან და წარმოადგენს ძრავის მაგნიტური წრედის ნაწილს. სტატორისა და როტორის ბირთვების დაზიანება და დეფორმაცია ძირითადად გამოწვეულია შემდეგი ასპექტებით.
(1) საკისრების გადაჭარბებული ცვეთა ან ცუდი აწყობა, რაც იწვევს სტატორისა და როტორის ხახუნს, რაც იწვევს ბირთვის ზედაპირის დაზიანებას, რაც თავის მხრივ იწვევს სილიკონის ფოლადის ნაწილებს შორის მოკლე ჩართვას, ზრდის ძრავის რკინის დანაკარგს, რაც ძრავის ტემპერატურას ძალიან მაღლა აწევს. როდესაც გამოიყენება წვრილი ქლიბი და სხვა ხელსაწყოები ბურუსების მოსაშორებლად, სილიკონის ფოლადის ნაწილების მოკლე შეერთების აღმოფხვრა, გაწმენდა და შემდეგ საიზოლაციო საღებავით დაფარვა, გაცხელება და გაშრობა.
(2) თუ რკინის ბირთვის ზედაპირი ჟანგიანია ტენიანობისა და სხვა მიზეზების გამო, ის უნდა გაპრიალდეს ქვიშის ქაღალდით, გაიწმინდოს და დაიფაროს საიზოლაციო საღებავით.
(3) გრაგნილის დამიწების შედეგად წარმოქმნილი მაღალი სითბოს გამომუშავების გამო, ბირთვი ან კბილები იწვის. გამდნარი მასალის მოსაშორებლად და საიზოლაციო საღებავით გასაშრობად შეიძლება გამოყენებულ იქნას ისეთი ხელსაწყო, როგორიცაა საჭრელი ან საფხეკი.
(4) ბირთვსა და დანადგარის ძირს შორის შეერთება ფხვიერია და შესაძლებელია თავდაპირველი პოზიციონირების ხრახნების გამკაცრება. თუ პოზიციონირების ხრახნები არ მუშაობს, ხელახლა გაბურღეთ პოზიციონირების ხვრელები და დანადგარის ძირზე დაკაკუნებით გამკაცრეთ პოზიციონირების ხრახნები.
როდესაც მოძრავ საკისარს ზეთი აკლია, ძვლის ხმაური ისმის. თუ წყვეტილი ტკაცუნის ხმა ისმის, ეს შეიძლება საკისრის ფოლადის რგოლის გახეთქვის ნიშანი იყოს. თუ საკისარი ქვიშასა და სხვა ნამსხვრევებთან არის შერეული ან საკისრის ნაწილებს მცირე ცვეთა აქვს, ის მცირე ხმაურს გამოსცემს. დაშლის შემდეგ შეამოწმეთ: ჯერ საკისრის მოძრავი კორპუსი, ფოლადის რგოლის შიდა და გარე ნაწილი დაზიანების, ჟანგის, ნაწიბურების და ა.შ. არსებობაზე შეამოწმეთ. შემდეგ ხელით მოუჭირეთ საკისრის შიდა რგოლს და გაასწორეთ საკისარი, მეორე ხელით კი გარეთა ფოლადის რგოლი უნდა დააჭიროთ. თუ საკისარი კარგ მდგომარეობაშია, გარეთა ფოლადის რგოლი შეუფერხებლად უნდა ბრუნავდეს, არ უნდა იყოს ვიბრაცია და ბრუნვისას აშკარა ჩაჭედვა, გაჩერების შემდეგ გარეთა ფოლადის რგოლი არ უნდა გადაიხაროს, წინააღმდეგ შემთხვევაში საკისრის გამოყენება შეუძლებელი იქნება. მარცხენა ხელით გარე რგოლში გაჭედვა, მარჯვენა ხელით შიდა ფოლადის რგოლში მოჭერით, ყველა მიმართულებით ძალით უნდა დააჭიროთ. თუ ბიძგის დროს ძალიან თავისუფლად გრძნობთ თავს, ეს სერიოზულ ცვეთას ნიშნავს.
საკისრის ზედაპირის ჟანგის ლაქების შესაკეთებლად გამოიყენეთ ქვიშის ქაღალდი და შემდეგ გაწმინდეთ ბენზინზე; საკისრის ბზარები, რგოლის შიდა და გარე დაზიანება ან საკისრის ზედმეტი ცვეთა უნდა შეიცვალოს ახალი საკისრებით. ახალი საკისრის შეცვლისას გამოიყენეთ იგივე ტიპის საკისარი, რაც ორიგინალს. საკისრის გაწმენდა და საწვავის შევსება.
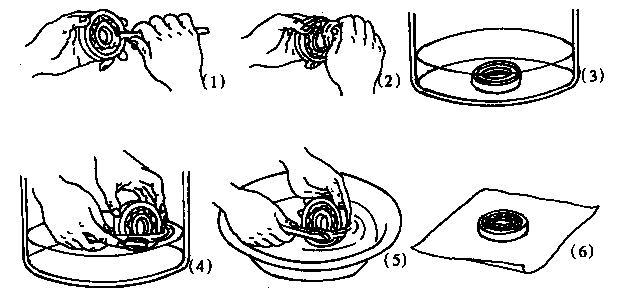
საკისრების გაწმენდის პროცესი: ჯერ ფოლადის ბურთის ზედაპირიდან მოაშორეთ ნარჩენი ზეთი; ნარჩენი ზეთი ბამბის ქსოვილით მოიწმინდეთ; შემდეგ საკისარი ბენზინში ჩაალბეთ და ფოლადის ბურთი ფუნჯით გახეხეთ; შემდეგ საკისარი სუფთა ბენზინში ჩამოიბანეთ; ბოლოს საკისარი ქაღალდზე დადეთ, რომ ბენზინი აორთქლდეს და გაშრეს.
საკისრების შეზეთვის პროცესი: მოძრავი საკისრების შეზეთვის შერჩევისას, მთავარი გასათვალისწინებელია საკისრის მუშაობის პირობები, როგორიცაა გარემოს გამოყენება (სველი თუ მშრალი), სამუშაო ტემპერატურა და ძრავის სიჩქარე. შეზეთვის მოცულობა არ უნდა აღემატებოდეს საკისრის კამერის მოცულობის 2/3-ს.
საკისარზე საპოხი ზეთის დამატებისას, ზეთი უნდა შეიყვანოთ საკისრის ერთი მხრიდან და შემდეგ ზედმეტი ზეთი ფრთხილად უნდა მოიშოროთ თითით, სანამ ზეთის დამატება ფოლადის ბურთულას ბრტყლად არ დალუქავს. საკისრის საფარზე საპოხი ზეთის დამატებისას არ დაამატოთ ძალიან ბევრი, დაახლოებით 60-70% საკმარისია.
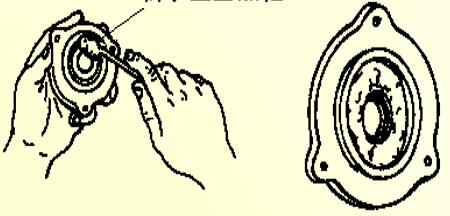
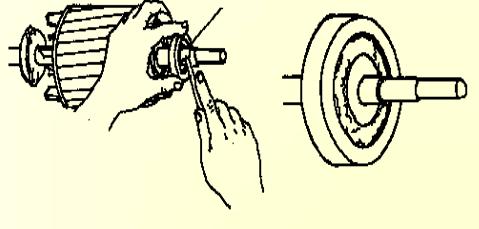
(1) ლილვის მოხრა, თუ მოხრა დიდი არ არის, შეიძლება შეკეთდეს ლილვის დიამეტრის დაფქვით, მოცურების რგოლის მეთოდით; თუ მოხრა 0.2 მმ-ზე მეტია, ლილვი შეიძლება მოთავსდეს პრესის ქვეშ, გასროლის მოხრის წნევის კორექციისთვის, ლილვის ზედაპირი გამოსწორდეს საჭრელი დაფქვით; თუ მოხრა ძალიან დიდია, საჭიროა მისი შეცვლა ახალი ლილვით.
(2) ლილვის ყელის ცვეთა ლილვის ყელის ცვეთა დიდი არ არის, შეიძლება ყელზე ქრომირებული მოოქროვების ფენა დაიტანოთ და შემდეგ საჭირო ზომამდე დაფქვათ; უფრო მეტად დაიტანოთ, შეიძლება ყელზე შედუღების ფენა დაიტანოთ და შემდეგ სახრახნისზე დაჭრა-დაფქვათ; თუ ლილვის ცვეთა ძალიან დიდია, ლილვშიც 2-3 მმ-ია, შემდეგ ცხელი სახით მოატრიალეთ ყდის ნაწილი ლილვში და შემდეგ საჭირო ზომამდე დაატრიალეთ.
ლილვის ბზარის ან მოტეხილობის შემთხვევაში, განივი ბზარის სიღრმე არ აღემატება ლილვის დიამეტრის 10%-15%-ს, გრძივი ბზარები არ აღემატება ლილვის სიგრძის 10%-ს, მისი გამოსწორება შესაძლებელია გადახურვის შედუღების მეთოდით და შემდეგ საჭირო ზომამდე წვრილი დამუშავებით. თუ ლილვში ბზარი უფრო სერიოზულია, საჭიროა ახალი ლილვი.
თუ კორპუსსა და ბოლო საფარში ბზარებია, ისინი უნდა შეკეთდეს შედუღების მეთოდით. თუ საკისრის ხვრელის კლირენსი ძალიან დიდია, რაც იწვევს საკისრის ბოლო საფარის ზედმეტად ფხვიერებას, საკისრის ხვრელის კედელი შეიძლება თანაბრად დაიბურცოს სახვრეტის გამოყენებით, შემდეგ კი საკისარი შეიძლება მოთავსდეს ბოლო საფარში, ხოლო უფრო დიდი სიმძლავრის ძრავებისთვის, საკისრის საჭირო ზომის დამუშავება ასევე შესაძლებელია ჩასმით ან მოპირკეთებით.
ძრავის სამონტაჟო ბაზა არ არის სწორი. გაასწორეთ ძრავის ბაზა და მყარად დაამაგრეთ საძირკვლის გასწორების შემდეგ.
აღჭურვილობა არ არის კონცენტრული ძრავის შეერთებასთან. ხელახლა შეასწორეთ კონცენტრაცია.
ძრავის როტორი არ არის დაბალანსებული. როტორის სტატიკური ან დინამიური დაბალანსება.
ღვედის ბორბალი ან შემაერთებელი დაუბალანსებელია. ბორბლის ან შემაერთებლის კალიბრაციის დაბალანსება.
როტორის ლილვის თავი მოხრილია ან ბორბლის ექსცენტრიულია. გაასწორეთ როტორის ლილვი, გაასწორეთ ბორბალი და შემდეგ დააყენეთ კომპლექტი ხელახლა მოსაბრუნებლად.
სტატორის გრაგნილის არასწორი შეერთება, ლოკალური მოკლე ჩართვა ან დამიწება, რაც იწვევს სამფაზიანი დენის გაუწონასწორებლობას და ხმაურის გამოწვევას.
საკისრის შიგნით უცხო ნივთიერება ან საპოხი ზეთის ნაკლებობა. გაწმინდეთ საკისრები და შეცვალეთ ისინი ახალი საპოხი მასალით საკისრის კამერის 1/2-1/3-ზე.
სტატორსა და კორპუსს ან როტორის ბირთვსა და როტორის ლილვს შორის თავისუფალი გადაადგილება. შეამოწმეთ შეერთების ცვეთის მდგომარეობა, ხელახალი შედუღება, დამუშავება.
სტატორისა და როტორის ცრუ ხახუნი. იპოვეთ რკინის ბირთვის უმაღლესი წერტილი, დაფქვის დამუშავება.
ელექტრომაგნიტური ხმაური ძრავის მუშაობის დროს. ძნელია მისი აღმოფხვრა შეკეთებით.
| იზოლაციის კლასი | ტემპერატურა (℃) |
| იზოლაციის კლასი | ტემპერატურა (℃) |
| Y A E B | 90 105 120 130 | F H C | 155 180 >180 |
① დაბალი სიბლანტე, მყარი ნივთიერებების მაღალი შემცველობა და წყალში ჩაძირვის სიმარტივე.
② სწრაფი გაშრობა, ძლიერი შეკავშირება და ელასტიურობა.
③ მაღალი ელექტრული თვისებები, სითბოს წინააღმდეგობა, ტენიანობის წინააღმდეგობა და ქიმიური სტაბილურობა.
ა) ლილვსა და კრამიტს შორის უფსკრული ძალიან მცირეა.
ბ) ზეთის ბუშტის მცირე გახსნა და ზეთის არასაკმარისი მიწოდება.
გ) საპოხი ზეთის მაღალი ტემპერატურა.
დ) ლილვის ფილების კვლევის დაზიანება.
ე) ზეთის ცუდი დაბრუნება და ზეთის არასაკმარისი მიწოდება.